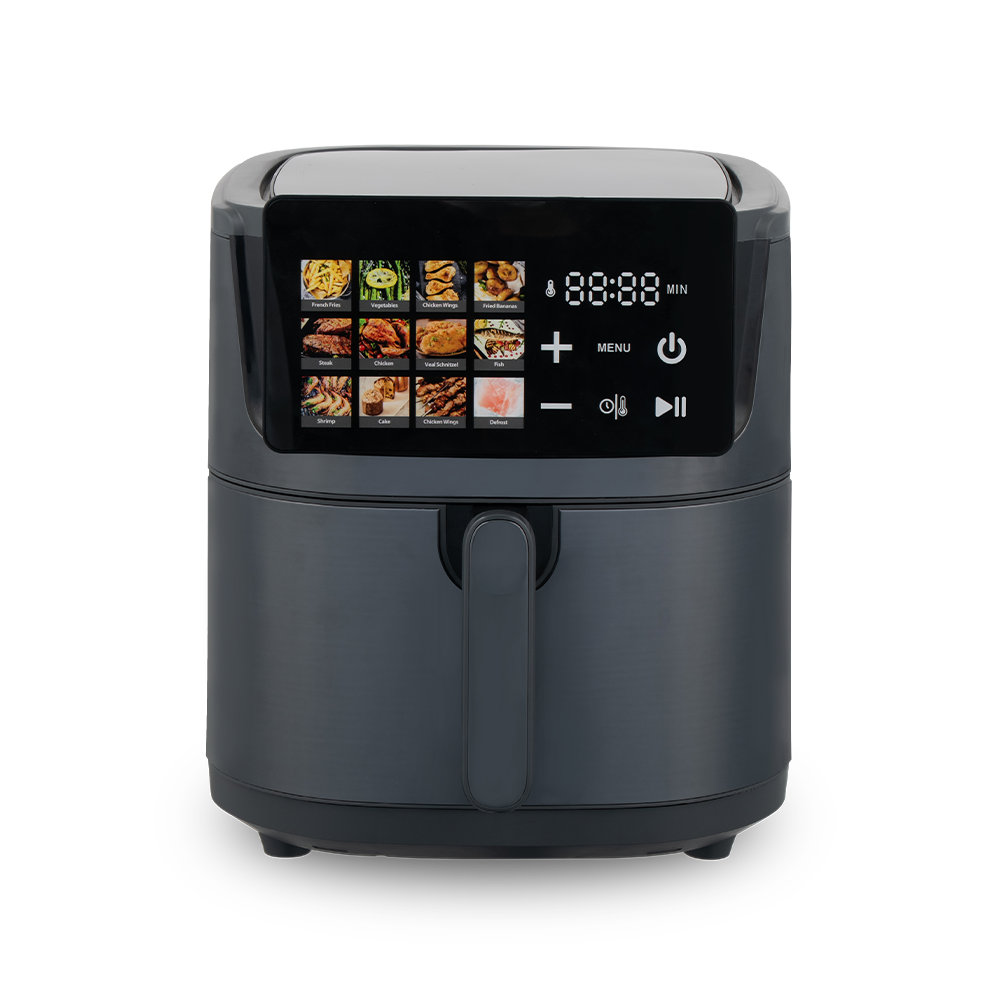


一度注文する購入者だけでなく、大量に注文する購入者向けに構築
ステンレス製エアフライヤーは、注文が単一ユニットから完全なコンテナに移行すると、異なる判断を受けます。エアフライヤーの調理においてステンレス鋼は安全か、ステンレス鋼のエアフライヤーは生産全体を通じて安全か、ステンレス鋼のエアフライヤーはアルミニウムやコーティングされた代替品よりも優れているかなどの疑問は、規模が大きくなると、それ以下ではなく、さらに重要になります。なぜなら、ユニット 5,000 で現れる材料の弱点は、ユニット 1 で現れるものよりもはるかにコストがかかるためです。
このセクションでは、ステンレス鋼製エアフライヤーの工場が単一のサンプルではなく完全な生産バッチを出荷するときに使用されるカスタマイズ範囲と輸出梱包基準とともに、エアフライヤーのステンレス鋼製造の背後にある材料グレード、認証チェックポイント、生産管理について説明します。
ステンレス製エアフライヤー工場の内部: 生産バッチが実際にどのように動くか
有能なステンレス製エアフライヤー工場では、すべてのバッチが同じ 4 つのチェックポイントを一定の順序で実行されます。この順序は、5,000 個の単位をできるだけ 1 個の単位に近づけるためのものであるため、大規模注文全体にわたる一貫性を評価する購入者にとって重要です。
原材料管理
入荷したスチールコイルとシートは、生産現場にリリースされる前に材料証明書と照合されます。
精密プレス加工
自動プレスはバスケット、ハウジング、内部シュラウドを厳しい寸法公差に合わせて成形し、全工程にわたって一貫したアセンブリのフィットを実現します。
溶接と組立
レーザー溶接とスポット溶接により、目に見えるマーキングを最小限に抑えて継ぎ目を接合し、残留物がたまる可能性のある隙間を減らします。
最終的な機能テスト
すべてのユニットの電源がオンになり、梱包前に空気の流れ、温度精度、制御応答を確認するために加熱サイクルが実行されます。
ステンレス製エアフライヤーは安全ですか: 答えの背後にある研究室での検証
答えは、ステンレス製エアフライヤーが生産規模で安全であるためには、1 つのサンプルの目視検査以上のものが必要であるということです。検証されたバッチは、注文に対して適合性証明書が発行される前に、以下の検査を受けます。
ステンレス製エアフライヤーは素材レベルで何が違うのか
エアフライヤーのステンレス鋼という用語は、幅広い製造品質をカバーします。一部のユニットでは、薄いスチールの外殻のみを使用し、食品と接触するバスケットはコーティングされたアルミニウムのままです。本物のステンレス製エアフライヤーバスケットは、食品、蒸気、または高温の油蒸気に接触するすべての表面に食品グレードの鋼を使用しており、選択されたグレードは、生産全体の耐食性、耐熱性、長期衛生に直接影響します。
304 食品グレードのスチール
インテリアバスケットや加熱室に使用される最も一般的なグレードです。クロムとニッケルの含有量により、油、塩、酸性のマリネによる穴あきを防ぎ、調理温度の持続に耐えます。
316L マリングレードスチール
湿気への暴露が高い蒸気一体型ユニットで使用されます。モリブデンを添加すると、塩化物腐食に対する耐性が向上します。これは、スチーム エア フライヤー メーカーが湿気と高熱サイクルを組み合わせる場合に重要になります。
つや消し仕上げと鏡面仕上げ
つや消し仕上げにより、日常の取り扱い中に目に見える指紋や微小な引っかき傷が軽減されますが、鏡面研磨は通常、優れた視覚的結果を得るために外部パネルにのみ使用されます。
ステンレス鋼はエアフライヤーに入れても安全ですか?技術的な直接の回答
ステンレス鋼は、温度が繰り返し 200°C を超えるエアフライヤー環境でも安全ですか?
はい、グレードが食品との接触が認定されている場合は可能です。コーティングされた表面とは異なり、ステンレス鋼は熱サイクル下で欠けたり剥離したり劣化する可能性のある表面層に依存しません。金属自体が食品と接触する表面であるため、製品の耐用年数全体にわたって、繰り返しの洗浄、削り取り、または高温への曝露によって摩耗する可能性のある別のコーティングはありません。
繰り返される熱サイクルは、バスケットの素材が直面する最も過酷なテストの 1 つです。内部テストでは、ステンレス製のエアフライヤー バスケットを何百回も加熱と冷却を繰り返して、金属の溶接点や折り曲げられたエッジに沿って応力破壊が発生しないことを確認します。テスト コーティングされた材料が同じサイクル数に合格することはほとんどありません。
エアフライヤーで避けるべき材料は何ですか
ノンフライヤーでどの材料を避けるべきかを理解することは、どの材料が優れた性能を発揮するかを理解することと同じくらい重要です。特に、単一の材料の弱点を 1 つのユニットではなく生産バッチ全体で修正する必要がある場合に重要です。
老化した PTFE コーティング
高温サイクルを繰り返すと、時間の経過とともにコーティング表面に微細な亀裂が生じ、コーティングの小さな破片が食品に混入する可能性があります。
未処理アルミニウム
陽極酸化処理を行わないと、アルミニウムはトマトベースのマリネや柑橘類のマリネなどの酸性成分と反応します。
標準プラスチックハンドル
加熱室の近くにある汎用プラスチックは、長期間使用すると柔らかくなったり、変色したり、臭いが発生したりすることがあります。
塗装された金属表面
食品と接触する領域の装飾ペイント層は、食品に直接さらされるように設計されておらず、一度傷がつくと不均一に摩耗します。
オールステンレス製のエアフライヤーはありますか?コンポーネントのビルドの比較
問題は、市場に出ているほとんどのユニットが選択された領域にのみスチールを使用しているため、完全にステンレス製のエアフライヤーが頻繁に登場するかどうかです。完全に構築されたラインは、材料をバスケット、内部加熱シュラウド、空気流ダクト、および外部ハウジングパネルを通って延長します。
| コンポーネント | 部分的にステンレス製のビルド | 完全ステンレススチール製 |
| フードバスケット | ステンレス鋼 | ステンレス鋼 |
| 加熱室シュラウド | 塗装された軟鋼 | ステンレス鋼 |
| エアフローダクト/ファンハウジング | コーティングされたアルミニウム | ステンレス鋼 |
| 外部サイドパネル | 塗装されたスチールまたはプラスチック | つや消しステンレススチール |
| コントロールパネルベゼル | プラスチック | ステンレス鋼 with sealed control membrane |
ステンレス鋼の構造をバスケットを超えて拡張すると、鋼の成形と溶接には成型プラスチックや塗装パネルよりも多くの労働時間が必要になるため、生産コストが増加します。そのため、完全なステンレス製の構造は通常、最低単価よりも長い耐用年数を優先する購入者向けに位置付けられます。
ステンレス製エアフライヤーの方が優れていますか?並べて測定
実用面ではステンレス製エアフライヤーの方が優れているかという答えを得るには、コーティングされたアルミニウム、標準鋼、および食品グレードのステンレス鋼構造全体で測定可能な性能カテゴリを比較するのに役立ちます。
| パフォーマンスカテゴリー | コーティングされたアルミニウムバスケット | 標準スチールバスケット | ステンレスバスケット |
| 最高持続温度 | 約230℃ | 約250℃ | 300℃以上 |
| 耐食性 | 中等度 | コーティングなしでも低い | 高 |
| 推定耐用年数 | 1~2年 | 2~3年 | 5年 |
| ディープクリーニング耐性 | 丁寧な取り扱いが必要です | 中等度 | 食器洗い機対応、こすり洗いにも対応 |
| 時間の経過とともに表面が劣化する危険性 | プレゼント | プレゼント without protective layer | 最小限 |
ステンレスバスケット付きエアフライヤー:空気の流れの経路を設計
ステンレス鋼のバスケット構造を備えたエアフライヤーの設計は、材料の決定と同じくらい気流工学の作業です。穴のパターン、穴の直径、バスケットの深さはすべて、熱風が食品の周りをどのように均一に循環するかに影響します。穴が少なすぎると焼き色が不均一になり、穴が多すぎるとバスケットの壁の構造的剛性が弱まります。
製造チームは、スタンピング金型を完成させる前に、サーマルイメージングを使用して複数の穿孔密度をテストし、バスケット表面全体の気流分布をマッピングします。これにより、完成したバスケットが中心や端付近のホットスポットではなく均一な熱にさらされることが保証されます。
バスケットの壁の厚さは通常、0.6 mm から 1.0 mm の間でバランスが取れており、迅速な熱伝達を促進するのに十分な薄さと、繰り返しの熱サイクル下での反りを防ぐのに十分な厚さがあります。
ステンレス製エアフライヤーバスケットの製造: シートから完成品まで
未加工の金属板から完成品のステンレススチール製エアフライヤーバスケットまでの過程は、いくつかの異なる製造段階を経て、それぞれが部品の最終的な安全性と耐久性プロファイルに影響を与えます。
シートの選択と検査
食品に接触する部品の製造が承認される前に、入荷したコイル在庫が化学組成証明書と照合されます。
スタンピングとミシン目加工
精密な金型により、バスケット表面全体にわたって一定の穴間隔を維持しながら、シートに通気パターンを打ち抜きます。
エッジローリングとバリ取り
切断端は丸められバリ取りされ、洗浄時や食品の積み込み時に取り扱いの危険を引き起こす可能性のある鋭利な部分が取り除かれます。
表面仕上げ
バスケットは、注文時に要求された仕上げ仕様に応じて、ブラッシング ステーションまたは研磨ステーションを通過します。
スチームエアフライヤーメーカー: 湿気制御とステンレス構造の組み合わせ
スチームエアフライヤーのメーカーは、標準的な乾熱ラインとは異なるエンジニアリングの課題に直面しています。調理チャンバーに蒸気が導入されると、内部コンポーネントが高熱に加えて持続的な湿気にさらされるため、ユニット内のすべての金属表面の腐食要求が高まります。
これが、蒸気一体型内部部品に標準の 304 グレードよりも 316L 鋼が頻繁に選択される理由の 1 つです。これは、通常の動作中に水蒸気が内部表面で繰り返し凝縮しても、添加されたモリブデン含有量が塩化物による腐食に抵抗するためです。
蒸気発生コンポーネントにも注意深いシール設計が必要です。蒸気経路周囲の小さな漏れでも近くの非ステンレス部品の錆の形成を促進する可能性があるため、水タンク、蒸気注入ノズル、および結露排水路はすべて耐食性の継手を使用する必要があります。
外装ハウジングの設計: ステンレス鋼のシェルを触れても安全に保つ
完全なステンレス鋼の構築では、コーティングされたプラスチックのハウジングがめったに直面しない問題を解決する必要があります。金属は成型プラスチックよりもはるかに効率的に熱を伝導するため、調理中および調理後に安全に扱えるように外側パネルには意図的な断熱エンジニアリングが必要です。
エアギャップ絶縁
内側の加熱チャンバーと外側のステンレスパネルの間にある換気された空洞により、動作中の外面への熱伝達が遅くなります。
反射性インナーライニング
研磨された内面は、放射熱を外殻に通すのではなく、調理室に向かって反射します。
耐熱ベースフィート
持続的な熱暴露に耐えられる滑り止め脚により、筐体ベースを下の表面から隔離しながらユニットを安定に保ちます。
バスケットの形状の比較: 四角い引き出しと円形の回転デザイン
ステンレス製のエアフライヤーバスケットは、単一の普遍的な形状に基づいて作られているわけではありません。 2 つの構造形式が生産ラインを支配しており、それぞれが容量、通気パターン、洗浄の利便性の異なるバランスをもたらします。
| 設計要素 | 角型引き出しバスケット | 丸型回転バスケット |
| 内部容量効率 | 高er, corners hold usable space | 低く丸みを帯びた壁は、使用できる角を減らします |
| 気流の均一性 | 正確な間隔でミシン目が入っている場合でも | 一定の回転により非常に均一 |
| 最適な食品の種類 | 野菜やフライドポテトなどの層状または積み重ねたもの | 丸ごとのジャガイモやドラムスティックなどの丸いもの |
| 清掃アクセス | 壁面がフラットなのですっきり | 徹底的な洗浄の前に回転軸を取り外す必要があります |
ステンレス製エアフライヤーが使用される場所
家庭用キッチン
毎日の調理サイクルは、特に油っぽい料理やソースの多い料理の場合、表面が摩耗することなく頻繁にこすっても耐えられるバスケットの恩恵を受けます。
ケータリングおよびフードサービスのキッチン
使用頻度が高くなると、毎日の長時間の稼働時間でも劣化が促進されずに耐えられるバスケットとチャンバーが必要になります。
ホスピタリティキッチンとゲストキッチン
目に見えるステンレススチール仕上げにより、共有キッチンスペースでのよりクリーンなプレゼンテーションをサポートしながら、使用間の消毒も簡単です。
スタッフと食堂の設備
連続多シフト使用では、初期単価だけよりも長期的な耐食性と構造的耐久性が優先されます。
カスタマイズ Options Available Across a Production Run
材料グレードを超えて、ステンレス製エアフライヤー工場は通常、ユニットごとに調整するのではなく、注文全体にわたって固定できる構成オプションを提供します。
| 構成オプション | 利用可能なバリエーション |
| バスケット容量 | コンパクト、中型、大容量のチャンバー |
| 制御インターフェース | メカニカルダイヤル、デジタルタッチパネル、またはアプリ連動のコントロールモジュール |
| スチール仕上げ | つや消しマットまたは鏡面研磨の外装パネル |
| バスケットの形状 | 角型引き出し式または丸型回転バスケット式 |
| 電源構成 | さまざまな地域規格に対応した複数の電圧およびプラグ構成 |
メンテナンス Guidance for Long-Term Stainless Steel Performance
コーティングされた代替品と比べてステンレス製のエアフライヤーが優れているという比較の際によく挙げられる利点の 1 つは、食品と接触する表面が塗布された層ではなくベースメタルそのものであるため、多数のユニットにわたって継続的なメンテナンスがいかに簡単になるかということです。
定期的な表面の清掃
中性洗剤を溶かした温水でほとんどの残留物が除去され、ステンレス鋼は表面を損傷することなく焼き付いた食品を柔らかいブラシで洗っても大丈夫です。
変色の除去
軽い熱による変色は表面上のものであり、強力な研磨剤ではなく、ステンレスに安全な洗浄液を使用すると軽減できます。
ウォータースポットの防止
洗浄後すぐにバスケットを乾燥させると、時間の経過とともに表面に硬水によるミネラル沈着物が形成されるのを防ぎます。
長期保管
バスケットを完全に乾燥した状態で保管すると、使用するまでの間、ガスケットやシールのコンポーネントに湿気が溜まるのを防ぎます。
輸送中のステンレススチール仕上げの保護
梱包が仕上げに沿って設計されていない場合、研磨またはブラッシュ仕上げのステンレススチール製ハウジングに擦り傷が付く可能性があり、そのリスクは単一の小包ではなくコンテナ全体の積載量にわたって悪化します。生産チームは、ユニットが梱包ラインに到着する前に、外装パネルに剥離可能な保護フィルムを直接貼り付けるため、最初のセットアップ時にフィルムが剥がされるまで、目に見える表面は保護されたままになります。
剥離可能な表面フィルム
薄い粘着フィルムが、ブラッシュ仕上げまたは研磨パネルを取り扱い、積み重ね、輸送中に接触による傷から守ります。
コーナーとエッジのパディング
成形フォームインサートがユニットをカートンの端から離して保持し、露出したステンレススチールの角に衝撃によるへこみが生じるのを防ぎます。
防湿ラッピング
密封された内側のラップにより、輸送中の湿気への曝露が制限されます。これは、さまざまな気候条件で出荷される注文にとって最も重要です。
ステンレス製エアフライヤーの構造に関する追加の質問
ステンレス製エアフライヤーは、コーティングされたアルミニウムモデルよりも加熱に時間がかかりますか?
加熱速度は、金属の種類そのものよりも、壁の厚さと発熱体のワット数に大きく依存します。よく設計されたステンレススチール製バスケットは、食品と接触する壁が十分に薄く作られており、構造強度を維持しながら、アルミニウム製バスケットと同等の時間枠内で加熱できます。
ステンレス製のエアフライヤーバスケットは食器洗い機に入れられますか?
ほとんどの食品グレードのステンレススチール製バスケットは、表面を劣化させることなく食器洗い機での洗浄に耐えます。これは、コーティング層を保護するために手洗いが必要な場合が多いコーティングされたバスケットと比較して顕著な違いです。
一部のステンレススチール製エアフライヤーの価格が、コーティングされた代替品よりも高いのはなぜですか?
鋼の成形、溶接、研磨には、射出成形プラスチック部品やコーティングされたアルミニウムのスタンピングよりも多くの労働力と設備時間が必要であり、これが完全ステンレス製の追加生産コストに反映されています。
食品グレードのステンレス鋼と電化製品に使用される装飾ステンレス鋼の間に違いはありますか?
はい。外部パネルに使用される装飾ステンレス鋼は、食品との直接接触に対して必ずしも認定されているとは限りませんが、バスケットと加熱室内で使用される食品グレードの鋼は、調理用途に特有の移行テストに合格する必要があります。
仕様書とサンプル評価
材料証明書、テストレポート、サンプルユニットは、完全な注文に先立ってステンレススチール製エアフライヤーの生産を評価するバイヤー向けに手配できます。